
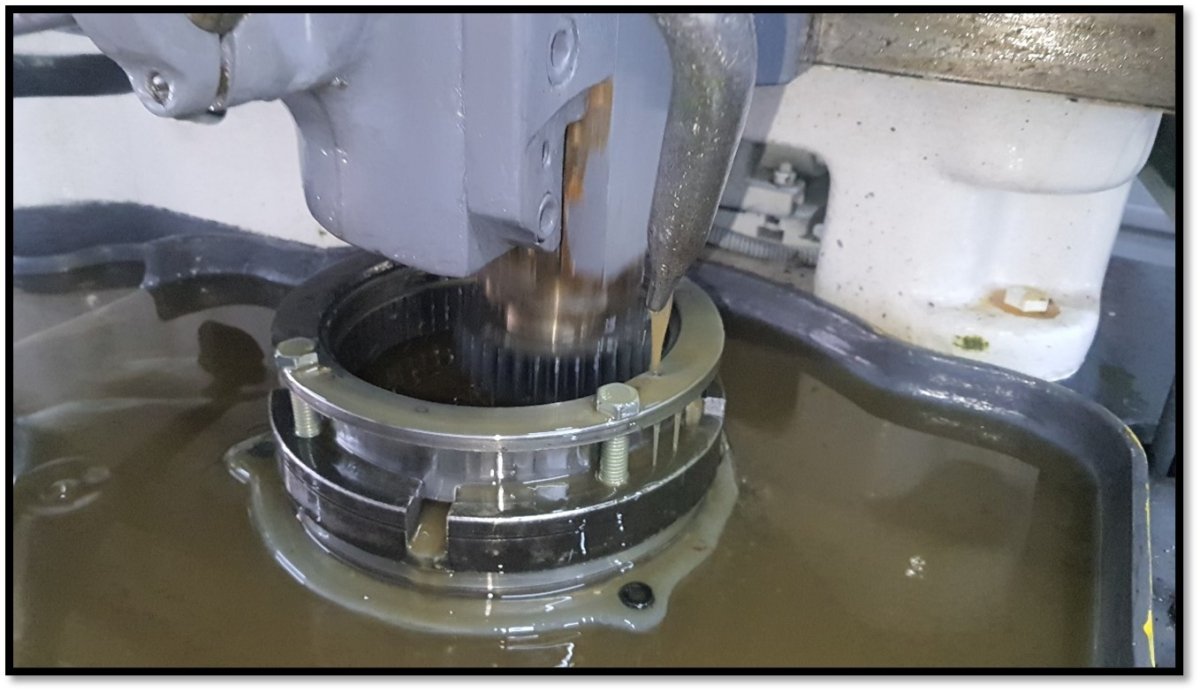
Entenda como funcionam as principais ferramentas usadas na fabricação de dentados, quando cada uma se aplica e por que ferramenta e máquina precisam ser avaliadas como um conjunto.
Quando uma indústria avalia a produção de engrenagens, a atenção costuma se concentrar na máquina: qual modelo, quantos eixos, qual faixa de capacidade, se é mecânica ou CNC.
Essa avaliação é necessária, mas está incompleta.
As ferramentas para fabricação de engrenagens determinam boa parte do que a máquina consegue produzir. O equipamento fornece o movimento, a rigidez e o sincronismo. A ferramenta define o perfil do dente, influencia o acabamento e limita quais peças são viáveis naquele processo.
Uma geradora bem regulada pode entregar um dentado fora de especificação apenas porque a ferramenta não é compatível com a peça, está desgastada ou foi reafiada de forma inadequada.
Neste artigo, vamos explicar como funcionam a fresa caracol (hob), a ferramenta pinhão e a fresa módulo, quando cada uma se aplica, quais dados da peça definem a compatibilidade e o que costuma afetar a vida da ferramenta e o acabamento do dentado.
Por que a ferramenta define tanto o resultado quanto a máquina
Na fabricação de engrenagens, a geometria do dente não nasce apenas do programa ou do ajuste da máquina. Ela nasce da relação entre o movimento da máquina e o perfil da ferramenta.
Nos processos de geração, o flanco do dente é formado por sucessivos cortes coordenados entre a rotação da peça e a rotação (ou o curso) da ferramenta. O perfil final é o envelope desses cortes, e erros da ferramenta tendem a ser transferidos diretamente para a peça.
Um hob com desgaste acentuado, um flanco de corte lascado ou um perfil alterado por reafiação mal executada produzem desvios que nenhum ajuste de máquina corrige.
O oposto também vale: uma ferramenta em boas condições não compensa folgas, batimento ou problemas de sincronismo no equipamento.
Máquina e ferramenta formam um conjunto. Avaliar um sem o outro costuma levar a diagnósticos errados e a compras mal dimensionadas.
Os três caminhos para produzir um dentado — e o quarto, a cremalheira
Na prática industrial, a maior parte dos dentados é produzida por um destes caminhos:
- Geração por fresa caracol (hobbing), em geradoras do tipo hobber, com corte contínuo por rolamento;
- Geração por ferramenta pinhão, em geradoras do tipo Fellows ou shaper, com movimento alternado de corte;
- Usinagem por forma com fresa módulo, em fresadora universal com divisor, sem geração;
- Geração por ferramenta tipo cremalheira, associada ao processo Maag, também empregada em determinadas aplicações.
Os três primeiros cobrem a maior parte das demandas. O quarto é menos comum no parque industrial brasileiro, mas tem aplicação própria. Vale notar que fabricar cremalheira (a barra dentada) não é o mesmo que usar uma ferramenta tipo cremalheira para gerar dentado. A DR Máquinas trabalha com geradoras para cremalheira, voltadas à produção dessa peça.
A escolha entre os caminhos não é uma questão de qual processo é melhor, e sim de qual é tecnicamente adequado à peça, ao volume e à precisão exigida.
Fresa caracol (hob): como funciona e onde se aplica
A fresa caracol, também chamada de hob, é a ferramenta do processo de hobbing, ou geração por rolamento.
É uma ferramenta de formato helicoidal, com canais que formam os dentes de corte. Durante o processo, o hob gira sincronizado com a peça e, a cada volta, novos dentes entram em ação e removem material progressivamente.
O corte é contínuo. Não há retorno em vazio como ocorre no movimento alternado.
Essa característica costuma tornar o hobbing o processo mais produtivo entre os métodos de geração de dentado, principalmente em lotes médios e grandes.
Peças que o hob produz
- Engrenagens cilíndricas externas de dentes retos;
- Engrenagens cilíndricas externas de dentes helicoidais;
- Eixos estriados e perfis estriados;
- Coroas para conjunto sem-fim, com avanço tangencial da ferramenta, e rodas dentadas para corrente, conforme a configuração da máquina e da ferramenta.
Limitações do hob
O hob tem restrições geométricas que não se resolvem com ajuste de parâmetro.
Ele não fabrica engrenagem interna: o princípio de rolamento e o formato da ferramenta não permitem o acesso ao dentado voltado para dentro.
Também há dificuldade quando a peça possui ombro, flange ou qualquer ressalto próximo ao dentado. Como o hob é volumoso e precisa percorrer toda a largura do dente, a ferramenta colide com o obstáculo antes de completar o curso. Nesses casos, o caminho costuma ser outro processo.
Ferramenta pinhão: como funciona e onde se aplica
A ferramenta pinhão, também conhecida como shaper cutter ou ferramenta Fellows, tem o formato aproximado de uma engrenagem com os dentes afiados para corte.
Ela trabalha em geradoras do tipo Fellows ou shaper, com movimento alternado: a ferramenta desce cortando, sobe em retorno e gira em sincronismo com a peça. O dentado também é gerado por rolamento, mas com corte intermitente.
Esse retorno em vazio costuma tornar o processo menos produtivo que o hobbing. Em compensação, a ferramenta pinhão alcança geometrias que o hob não alcança.
Peças que a ferramenta pinhão produz
- Engrenagens internas, que o hob não fabrica;
- Dentados próximos a ombros, flanges e ressaltos, porque a ferramenta precisa de pouco espaço de saída;
- Engrenagens em cluster, com dois ou mais dentados no mesmo corpo;
- Engrenagens cilíndricas externas, retas e helicoidais, quando a aplicação justifica.
A comparação entre os dois processos de geração é um dos pontos mais frequentes na especificação de máquina, e está detalhada no artigo sobre a diferença entre geradora hobber e geradora Fellows.
Fresa módulo: quando a usinagem por forma resolve
A fresa módulo, ou fresa de forma, segue uma lógica diferente das anteriores. Não há geração.
A ferramenta já possui, no próprio perfil, a forma aproximada do vão entre dois dentes. O trabalho é feito em fresadora universal com divisor: usina-se um vão, o divisor gira a peça, usina-se o vão seguinte, até completar o dentado.
As fresas módulo são normalmente vendidas em conjuntos. Dentro de um mesmo módulo, cada fresa cobre uma faixa de número de dentes, porque o perfil do vão muda conforme a quantidade de dentes da engrenagem.
Essa é a origem da principal limitação do processo. Como cada fresa atende a uma faixa e não a um número exato de dentes, o perfil obtido é uma aproximação, e a precisão tende a ser menor do que a dos processos de geração. A produtividade também é baixa, já que cada vão exige um posicionamento e um ciclo próprios.
Quando a fresa módulo é a escolha certa
- Peça unitária ou lote muito pequeno;
- Reposição para manutenção, quando a máquina parada custa mais que a precisão ideal;
- Oficinas que já têm fresadora universal e divisor e não têm volume que justifique uma geradora;
- Protótipos e peças de reparo com exigência funcional moderada.
Para produção seriada com exigência de precisão de perfil, o caminho costuma ser a geração.
Como escolher a ferramenta: os dados da peça que determinam a compatibilidade
A escolha da ferramenta não começa pelo catálogo. Começa pelo desenho da peça.
Os dados que normalmente determinam a compatibilidade são:
- Módulo (ou DP, no sistema em polegadas);
- Ângulo de pressão, que precisa coincidir com o da engrenagem;
- Perfil do dente, incluindo correções, protuberância e chanfro de topo, quando existirem;
- Número de dentes, especialmente relevante na fresa módulo;
- Tipo de dentado: reto, helicoidal ou estriado;
- Posição do dentado: interno ou externo;
- Material da peça e sua dureza;
- Acabamento e classe de qualidade exigidos.
O módulo é o parâmetro que mais aparece nessa conversa, e também o mais sujeito a mal-entendidos. Quem está formando essa base pode começar pelo artigo sobre o que é módulo de engrenagem.
Um ponto merece atenção: ferramenta com módulo correto mas ângulo de pressão diferente do exigido não produz a peça certa. Os dois precisam estar de acordo, junto com o perfil.
Materiais e revestimentos de ferramenta
Na geração de dentado, o aço rápido (HSS) e o aço rápido ao cobalto continuam sendo os materiais mais comuns para hobs e ferramentas pinhão. Há razões práticas: o aço rápido tolera bem o corte interrompido, aceita reafiação e tem custo compatível com a rotina de uma ferramentaria.
O metal duro existe e tem sua aplicação, normalmente em situações de alta velocidade ou materiais particulares. Mas é uma escolha mais restrita: exige máquina com rigidez adequada, rotação compatível e processo estável. Em máquina que não sustenta essas condições, tende a lascar em vez de render.
O papel dos revestimentos
Revestimentos como TiN e TiAlN são aplicados sobre a ferramenta para reduzir o atrito e aumentar a resistência ao desgaste e à temperatura.
Em determinadas aplicações, isso pode aumentar a vida da ferramenta e permitir o trabalho com parâmetros mais elevados.
Não é, porém, um ganho automático.
O resultado depende do material da peça, da rigidez da máquina, das condições de refrigeração e dos parâmetros efetivamente usados. Uma ferramenta revestida trabalhando em máquina com folga, ou com refrigeração insuficiente, pode não entregar vantagem alguma sobre a versão sem revestimento.
Vale lembrar ainda que a reafiação remove o revestimento da face afiada. Dependendo da aplicação, pode fazer sentido reaplicá-lo depois, e essa decisão costuma ser tomada junto com o fornecedor da ferramenta.
Parâmetros de corte e o que eles fazem com a vida da ferramenta
Os parâmetros que mais influenciam o resultado na geração de dentado são a velocidade de corte, o avanço axial, a divisão entre passes de desbaste e acabamento, o sentido de corte e a refrigeração.
Cada um puxa o processo para um lado:
- Velocidade de corte elevada reduz o tempo de ciclo, mas aumenta a temperatura na aresta e acelera o desgaste;
- Avanço axial maior reduz o número de passadas, mas piora o acabamento do flanco e aumenta a carga sobre os dentes de corte;
- Passe único, em vez de desbaste e acabamento, economiza tempo, mas concentra toda a exigência de precisão em uma só passagem;
- Refrigeração adequada controla a temperatura e ajuda na evacuação do cavaco, influenciando a vida da ferramenta.
Parâmetros agressivos demais têm consequências previsíveis: desgaste prematuro da aresta, marcas no flanco do dente, variação dimensional ao longo do lote e, em casos severos, lascamento. Parâmetros conservadores demais também custam, em tempo de máquina e produtividade.
Não existe tabela universal. Os valores iniciais devem vir da recomendação do fabricante da ferramenta, considerando o material da peça, e depois ser ajustados por teste no próprio processo.
Montagem, batimento e concentricidade: o detalhe que estraga o dentado
Uma ferramenta correta, nova e bem especificada pode produzir peça ruim se a montagem não estiver adequada.
No caso do hob, o conjunto de montagem inclui o mandril, as luvas espaçadoras, as porcas de aperto e a contraponta. Cada um participa do resultado.
Se houver batimento radial ou axial, o hob trabalha descentrado. O efeito aparece na peça como variação de espessura de dente, erro de passo e acabamento irregular entre flancos. É um problema comum e frequentemente mal diagnosticado, porque o sintoma se parece com desgaste de máquina.
Algumas práticas ajudam a evitar:
- Verificar o batimento do hob montado com relógio comparador antes da produção;
- Manter as faces das luvas limpas, sem rebarba e sem marcas de impacto;
- Conferir o estado do mandril, que também se desgasta;
- Garantir o apoio correto da contraponta, quando o conjunto a utiliza.
Na ferramenta pinhão a lógica é equivalente: a fixação e o alinhamento do porta-ferramenta influenciam o dentado gerado.
Reafiação e controle de vida da ferramenta
O hob é uma ferramenta reafiável. A reafiação é feita na face dos dentes de corte, em máquina afiadora apropriada, e esse é um dos pontos mais sensíveis do processo.
Uma reafiação mal executada altera a geometria da ferramenta. Se o ângulo da face ou o posicionamento dos canais não for respeitado, o perfil gerado muda, e a engrenagem sai fora de especificação mesmo com a máquina em ordem.
Por isso, a reafiação de hob não é um serviço genérico de afiação. Exige equipamento adequado e conhecimento do perfil original da ferramenta.
Shifting: distribuir o desgaste
No hobbing, o desgaste não se distribui uniformemente: ele se concentra na região da ferramenta que faz o corte mais pesado.
O shifting — deslocamento axial programado do hob — move a ferramenta ao longo do seu comprimento útil, colocando dentes de corte ainda pouco solicitados em serviço. O efeito prático é aproveitar melhor o comprimento da ferramenta antes da reafiação.
Esse recurso é comum em máquinas CNC, que executam o deslocamento automaticamente conforme a programação. Em máquinas mecânicas, costuma ser manual e depende da disciplina do operador.
Quanto ao número de reafiações possíveis e à quantidade de peças por afiação, não há valor de referência que sirva para todos os casos. Depende da ferramenta, do material da peça, dos parâmetros e da condição da máquina. Só o acompanhamento no próprio processo gera um dado confiável.
Sinais de que a ferramenta é o problema (e não a máquina)
Quando aparece um desvio no dentado, o diagnóstico nem sempre é direto. Alguns sinais, porém, apontam mais para a ferramenta:
- O desvio aparece de forma progressiva, piorando conforme o lote avança;
- O flanco apresenta marcas repetitivas com espaçamento regular;
- O problema desaparece ao trocar ou reafiar a ferramenta, com a máquina nas mesmas condições;
- O erro de perfil se repete de forma idêntica em todos os dentes;
- Houve aumento de ruído ou vibração logo após a última reafiação.
Já erro de passo aleatório, folga no acionamento ou desvio que muda conforme a região da mesa costumam indicar o equipamento, não a ferramenta.
Esse tipo de análise faz parte de um conjunto maior de cuidados no processo, tratado no artigo sobre os principais erros na fabricação de engrenagens e como evitá-los.
Ferramenta e capacidade da máquina: por que uma coisa limita a outra
A ficha técnica de uma geradora informa faixas de capacidade: módulo máximo, diâmetro, largura de dentado, curso. Essas faixas não são independentes da ferramenta.
Um módulo maior exige hob de maior diâmetro e comprimento, o que demanda espaço de trabalho, potência e rigidez compatíveis. O inverso também vale: uma máquina robusta não produz um módulo elevado se o cabeçote não comporta a ferramenta necessária.
Alguns aspectos que costumam ser verificados em conjunto:
- Diâmetro e comprimento máximos de ferramenta admitidos pelo cabeçote;
- Furo e sistema de fixação, que precisam corresponder ao mandril disponível;
- Faixa de rotação, compatível com o material da ferramenta e o da peça;
- Curso disponível para shifting, quando a máquina oferece o recurso;
- Capacidade do sistema de refrigeração.
Por isso, na aquisição, é importante verificar não só o que a máquina faz, mas com quais ferramentas ela trabalha e se elas estão disponíveis no mercado para o seu tipo de peça. Um sistema de fixação incomum pode significar dificuldade de reposição de ferramental no futuro.
Perguntas frequentes
Uma mesma fresa caracol serve para módulos diferentes?
Não. O hob é fabricado para um módulo e um ângulo de pressão específicos, e cada combinação exige a ferramenta correspondente. Quem produz muitos tipos de peça normalmente mantém um conjunto cobrindo as faixas mais usadas.
Dá para fabricar engrenagem interna com fresa caracol?
Não. O princípio de trabalho do hob não permite o acesso ao dentado interno. Para engrenagem interna, o caminho usual é a geração com ferramenta pinhão em máquina tipo Fellows ou shaper.
Ferramenta revestida sempre compensa?
Nem sempre. Revestimentos como TiN e TiAlN podem aumentar a vida da ferramenta e permitir parâmetros maiores, mas o ganho depende do material da peça, da rigidez da máquina e da refrigeração. Em processos instáveis, a vantagem pode ser pequena diante do custo adicional.
Quantas vezes um hob pode ser reafiado?
Não há um número que sirva para todos os casos. Depende do comprimento útil da ferramenta, da profundidade removida a cada afiação e do estado dos dentes de corte. O mais confiável é acompanhar a ferramenta e seguir a orientação do fabricante.
A fresa módulo serve para produção em série?
Em geral, não. A usinagem por forma tem produtividade baixa e precisão de perfil menor que a dos processos de geração. Costuma fazer sentido em peça unitária, reposição e manutenção, quando o volume não justifica uma geradora.
Conclusão: a ferramenta faz parte da decisão de máquina
Escolher entre fresa caracol, ferramenta pinhão e fresa módulo não é escolher a melhor tecnologia. É identificar qual processo é tecnicamente adequado à peça que sua indústria precisa produzir.
O hob entrega produtividade em dentados externos, retos, helicoidais e estriados. A ferramenta pinhão resolve engrenagens internas, dentados com interferência de ombro e peças em cluster. A fresa módulo atende bem a peça unitária e a manutenção, com precisão e produtividade menores. A geração por ferramenta tipo cremalheira ocupa seu próprio espaço em determinadas aplicações.
Em todos os casos, o resultado depende da combinação entre ferramenta adequada, montagem cuidadosa, parâmetros compatíveis e máquina em condições de sustentar o processo. Uma geradora bem dimensionada com ferramenta incompatível produz refugo do mesmo jeito.
A DR Máquinas trabalha com geradoras hobber, Fellows, de eixos estriados, de cônicas e para cremalheira, além de oferecer assessoria técnica para análise de processo, especificação de equipamento e otimização de parâmetros de corte.
Antes de fechar a especificação de uma máquina, vale levantar quais ferramentas o processo vai exigir e qual é o custo real desse ferramental ao longo do ano. É uma conta que costuma ficar de fora do orçamento inicial e que muda a comparação entre equipamentos. Para discutir esse ponto a partir do desenho da peça, use a página de orçamento.